Skip to content
fedegari_group_navigating-the-final-sterile-interface
Fedegari9 min read

Governare l'ultima interfaccia sterile: lo stopper transfer come scelta strategica per la continuità del processo

Immagine_Stopper_ABM3.0_1300x148_Fedegari_2026_v2.0

Nella produzione asettica, la sterilità del processo è la priorità assoluta. Garantirla nel tempo significa proteggerla lungo l'intero percorso, partendo da un presupposto fondamentale: il punto critico non è il connettore in sé, ma ciò che vi passa attraverso.

Nel momento in cui i tappi attraversano una porta RTP per entrare nell'isolatore, il processo raggiunge un punto di non ritorno. Basta un solo tappo non sterilizzato correttamente per mettere a rischio l'intero lotto. Questa porta rappresenta, a tutti gli effetti, l'ultima interfaccia sterile prima del confinamento.

Alla luce della revisione dell'Annex 1, la progettazione dell'architettura a monte della porta RTP diventa una variabile strategica. Il fattore determinante è il modo in cui il rischio viene distribuito lungo la linea: comprendere dove si concentra la vulnerabilità è l'unico modo per garantire una reale continuità della sterilità. garantita la continuità della sterilità.
Immagine_Stopper-Tappi_DEM2_600x600_ABM3.0_Fedegari_2026_v1.0

Perchè lo stopper transfer è diventato una questione strategica

Lo stopper transfer viene spesso considerato una mera fase operativa, un semplice passaggio tra la preparazione dei componenti e il riempimento.

Oggi, la nuova versione dell'Annex 1 ha alzato l'asticella su controllo della contaminazione e trasferimento sterile, definendo chiaramente questo passaggio come un punto critico dell'intero processo. Nella pratica, la gestione dei tappi a monte dell'isolatore si affida principalmente a due approcci:
Chiusure RTU (Ready-to-Use) sterilizzate a raggi gamma e fornite in Betabag senza manicotto.
Sterilizzazione interna al processo, seguita dal trasferimento in un serbatoio sterile pressurizzato.

Entrambe le soluzioni sono conformi e convalidabili. La vera differenza risiede nel modo in cui le vulnerabilità si manifestano nei punti di interfaccia: una distinzione che rende la scelta d'architettura una decisione di carattere strategico, in cui occorre bilanciare scala di produzione, frequenza del rischio e governance dell'intero ciclo di vita.

Sistemi basati su sacche o su serbatoi: due logiche di processo a confronto


La sterilità è prima di tutto una questione di responsabilità: se la barriera cede in quest'ultima interfaccia, l'intero processo asettico viene compromesso. Per questo motivo, la scelta tra esternalizzare o internalizzare il processo di sterilizzazione non è una semplice preference tecnologica, ma una decisione strategica fondamentale per ogni azienda farmaceutica.

Il sistema basato su RTU stabilisce la sterilità a monte. Lo stabilimento la riceve "dall'esterno" e ha il solo compito di preservarla. Tuttavia, poiché ciascuna sacca contiene mediamente circa 1.000 tappi, questo approccio rivela una fragilità strutturale all'aumentare dei volumi: più aumenta la produzione, più si moltiplicano le movimentazioni manuali. Ogni sacca aggiuntiva introduce una nuova interfaccia sterile e, di conseguenza, un'ulteriore occasione di rischio per la barriera.

Man mano che i volumi crescono, questa vulnerabilità diffusa si scontra con la sostenibilità economica. Per volumi superiori a circa 5 milioni di pezzi all'anno, il passaggio dalle sacche RTU alla sterilizzazione interna — con trasferimento tramite serbatoio — garantisce solitamente un ritorno sull'investimento (ROI) di circa 12 mesi.

La scelta finale va quindi valutata sotto questa chiave di lettura decisionale: ridurre al minimo la frequenza delle interfacce e assumere il controllo diretto sulla governance della sterilizzazione.
Immagine_Stopper_DEM2_600x600_ABM3.0_Fedegari_2026_v1.0 (1)


Per rispondere a queste esigenze, il settore si è progressivamente orientato verso architetture basate su serbatoio. In questo modello, le chiusure vengono sterilizzate in loco, asciugate e mantenute all'interno di un serbatoio sterile pressurizzato, collegato direttamente all'isolatore.

La sovrapressione interna garantisce una dimostrazione fisica e continua della sterilità fino all'accoppiamento con la porta RTP. A differenza delle sacche — che distribuiscono il rischio su decine di connessioni successive — questo sistema racchiude la fragilità in un unico evento di trasferimento altamente controllato: decine di migliaia di tappi possono così essere trasferiti attraverso una sola interfaccia, riducendo in modo drastico l'esposizione operativa.


Le sfide fisiche dello stopper treatment

L'efficacia della sterilizzazione a vapore si fonda su parametri fisici che devono rimanere costanti sull'intero carico: un contatto uniforme con il vapore, l'eliminazione controllata della condensa, un'asciugatura omogenea e transizioni di fase prive di criticità. I tappi, tuttavia, oppongono vincoli complessi a queste condizioni: tendono a comprimersi sotto il proprio peso, rischiano di aderire tra loro alle alte temperature, generano particolato per attrito e possono intrappolare l'umidità nelle superfici di contatto.

Di conseguenza, lo stopper treatment non può essere affrontato come una pura questione di ingegneria meccanica. La reale differenza si gioca ancora prima del trasferimento, nel modo in cui i principi fisici di sterilizzazione modellano l'intero processo. È da questa profonda competenza nella sterilizzazione — e non da una semplice esigenza di movimentazione — che nasce un'architettura di processo davvero efficace.


Guarda la registrazione del webinar

“Stopper treatment: governare la sicurezza delle chiusure attraverso il design di processo”


29 Aprile 2026 - Online

Con Carlo Cattenati – Product Manager, Fedegari

Guarda la registrazione del webinar per scoprire come il profilo di rischio cambi drasticamente tra i sistemi di trattamento dei tappi basati su sacche e quelli basati su serbatoio, e perché, con l'Annex 1, questa scelta diventi strategica.
carlo-cattenati-2

Inclinazione vs rotazione: perché il movimento del carico modifica il processo di sterilizzazione

Una volta analizzato il ciclo di sterilizzazione nei suoi principi teorici, emerge un secondo e fondamentale livello di complessità: il comportamento dinamico del carico durante il trattamento. È a questo punto che il confronto tra serbatoi basculanti e serbatoi rotanti diventa cruciale.

La movimentazione del carico, infatti, non è un semplice dettaglio meccanico: è l'elemento che determina le condizioni fisiche concrete che l'intero processo deve governare.

Tilting_ABM3.0_Fedegari_2026-1-1


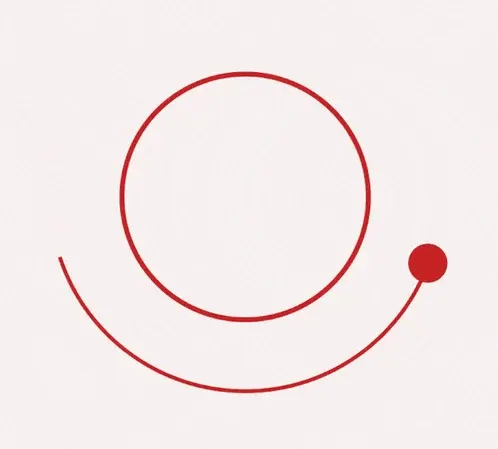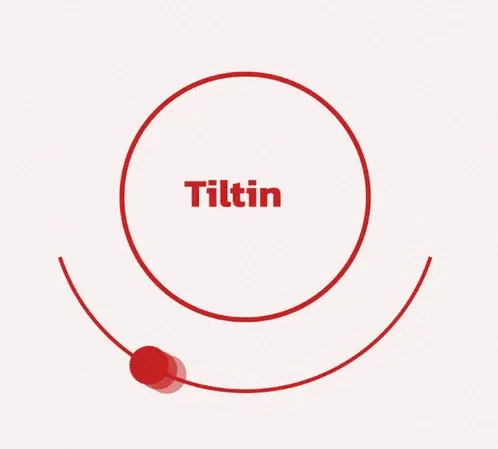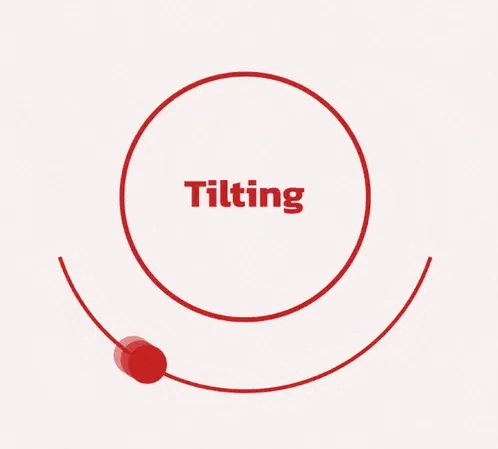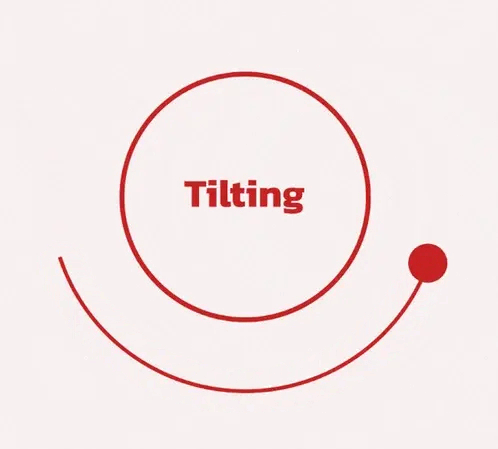
Nei sistemi basculanti tradizionali, le chiusure vengono caricate direttamente nello stesso contenitore che verrà poi collegato alla linea di riempimento. Le fasi di riscaldamento, sterilizzazione e asciugatura avvengono quindi interamente al suo interno, accompagnate da un'oscillazione limitata a ±120°.

Questo tipo di movimento forza i tappi a spostarsi in blocco come un'unica massa compatto, schiacciando il carico sotto il proprio peso e confinando il drenaggio della condensa quasi solo sul fondo. In questo modello, di fatto, è la struttura del contenitore di trasferimento a imporre i limiti e i confini dell'intero processo di sterilizzazione.

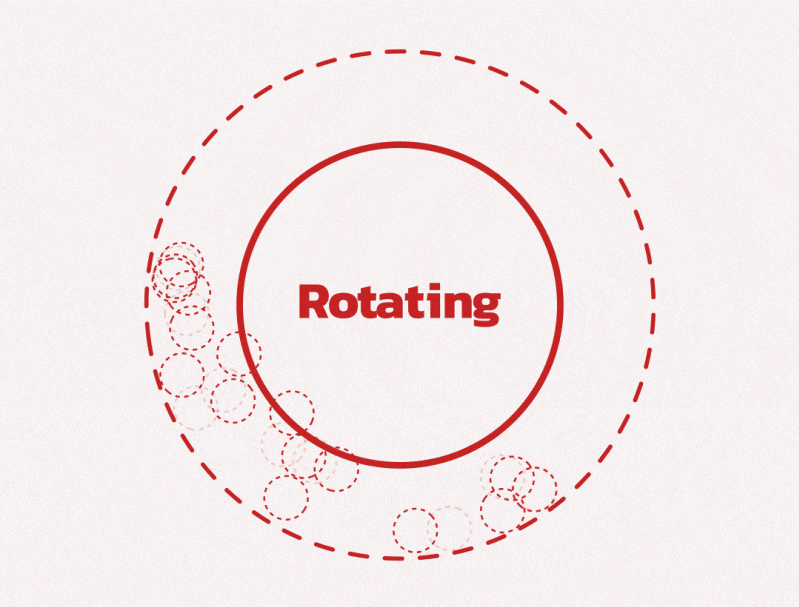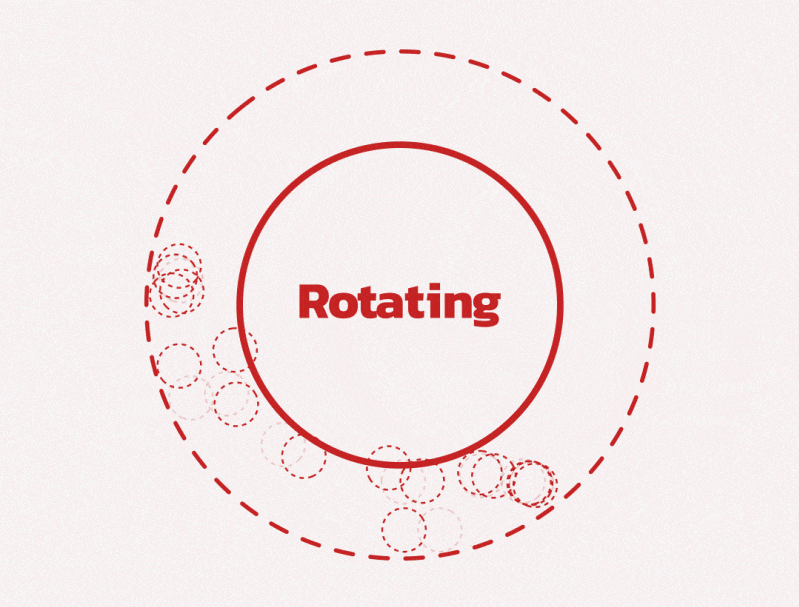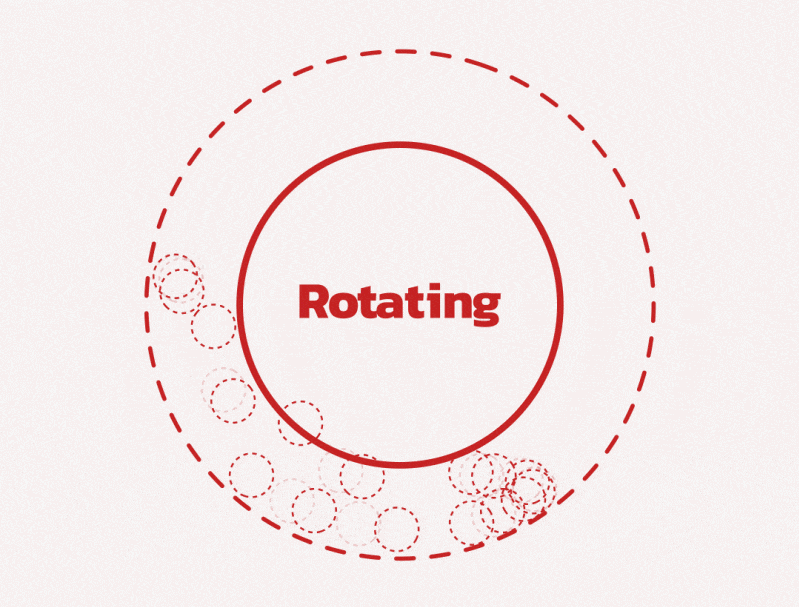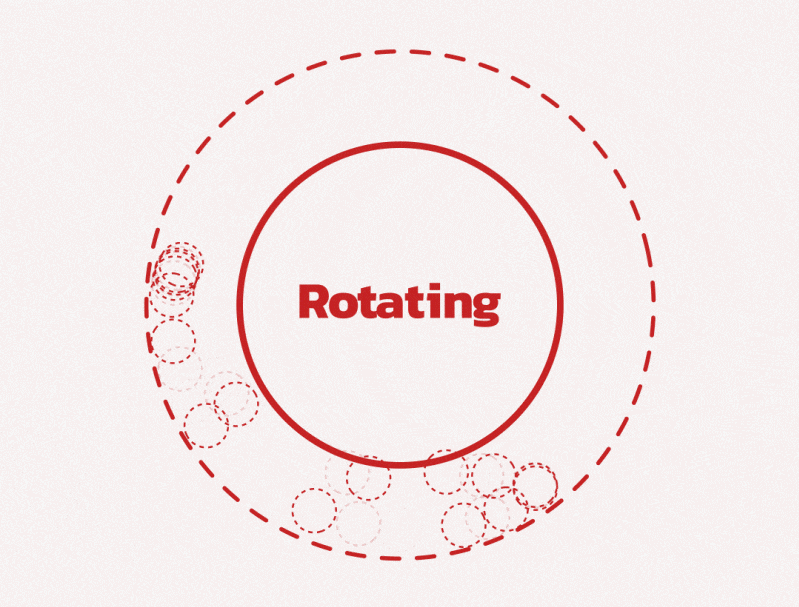
La nostra alternativa è un’architettura basata su tamburo rotante perforato, alloggiato all'interno di una camera d'autoclave dedicata. In questo ambiente completamente controllato si susseguono in sequenza le fasi di lavaggio, sterilizzazione, asciugatura e raffreddamento.

Durante il ciclo, il carico viene rimescolato in modo continuo e uniforme, evitando che le chiusure si compattino sotto il proprio peso. Questo costante riorientamento dinamico facilita la rapida eliminazione della condensa; una volta completato il trattamento, la semplice inversione del senso di rotazione scarica delicatamente le chiusure sterili nel serbatoio di trasferimento.

Quando è la dinamica del carico a determinare l'efficacia del contatto con il vapore, la gestione della condensa e la generazione di particolato, la risposta non può essere una pezza d'appoggio meccanica, ma deve essere strutturale. L'architettura sviluppata da Fedegari nasce proprio da qui: dalla profonda conoscenza della fisica di sterilizzazione, posta alla base della progettazione anziché subordinata alle sole esigenze di movimentazione.
Rotation_ABM3.0_Fedegari_2026


I benefici di un processo totalmente sotto controllo

Quando l'architettura del sistema viene progettata in perfetta armonia con la fisica della sterilizzazione, i vantaggi industriali diventano la naturale conseguenza di un processo ben concepito. Questo approccio si traduce direttamente in due punti di forza fondamentali:

•  Controllo totale della contaminazione a monte: la sola sterilizzazione inattiva la carica microbica, ma non può eliminare un'elevata presenza di particolato o endotossine. Integrare un ciclo di lavaggio completo direttamente nello stesso impianto — senza ricorrere ad apparecchiature ausiliarie — permette di eliminare la contaminazione all'origine all'interno di un'unica architettura, garantendo un processo continuo, lineare e privo di frammentazioni.

•  Efficienza termodinamica ed energetica: la perfetta ottimizzazione dell'ambiente di processo riduce alla radice la variabilità del ciclo. Di conseguenza, il consumo di utenze si riduce di circa il 30% rispetto ai sistemi tradizionali basati su serbatoio. Pur non essendo il target primario della progettazione, questa efficienza è il risultato diretto del corretto governo delle dinamiche di sterilizzazione.


Dalla scelta del trasferimento alla responsabilità di processo

Oggi la gestione del trasferimento dei tappi richiede molto più di un'adesione formale alle normative. Esige responsabilità di processo, integrità lungo l'intero ciclo di vita e, in ultima analisi, decisioni coraggiose in grado di tutelare ciò che la produzione sterile ha da sempre come fine ultimo: la sicurezza del paziente e la salute collettiva.

Quando sono i principi stessi della sterilizzazione a plasmare l'architettura dell'impianto, il trasferimento smette di essere una fase isolata o un semplice passaggio meccanico per diventare l'estensione naturale e controllata dell'intero processo sterile. È proprio all'ultima interfaccia che questa differenza di visione traccia il confine tra rischio strutturale e assoluta integrità del farmaco iniettabile.

Q&A


Che cos'è lo stopper treatment? Lo stopper treatment è l’insieme delle operazioni con cui le chiusure in elastomero vengono preparate, sterilizzate, asciugate, raffreddate e trasferite all'interno dell'isolatore, garantendo la totale continuità della sterilità.
Perchè lo stopper transfer è un passaggio critico nella produzione asettica? Perché rappresenta l'ultima interfaccia sterile prima dell'isolatore. A questo stadio del processo, un'eventuale perdita della sterilità non è più recuperabile nelle fasi successive.
Perché l'Annex 1 è così determinante per lo stopper treatment? Perché impone che la sterilità sia governata come un processo integrato e continuo, e non come una singola fase isolata. Di conseguenza, il trattamento dei tappi non si limita più al solo raggiungimento della sterilizzazione: deve garantire che lavaggio, sterilizzazione, asciugatura e movimentazione siano gestiti in modo coerente e sinergico, assicurando così che la qualità delle chiusure sia controllata, riproducibile e perfettamente compatibile con la produzione asettica.
Qual è la differenza tra i sistemi basati su sacche e quelli basati su serbatoio? I sistemi basati su sacche ricevono la sterilità dall'esterno e hanno il solo compito di preservarla attraverso trasferimenti e connessioni ripetute. I sistemi basati su serbatoio, al contrario, assumono il controllo diretto dell'intero processo di trattamento e mantengono la sterilità mediante un'architettura più lineare e continua.
Perché il confronto tra sistemi basculanti e rotanti è così fondamentale? Perché la modalità di movimentazione del carico influisce direttamente su compattamento, attrito, generazione di particolato, gestione della condensa e fasi di trasferimento. Di conseguenza, non si tratta di un semplice dettaglio meccanico, ma di un fattore determinante per l'intera fisica del processo.
Quali argomenti verranno trattati nel webinar? Il webinar esplorerà il trattamento dei tappi analizzandolo attraverso la progettazione di processo, con un focus approfondito sui requisiti dell'Annex 1 e sul confronto tra sistemi basati su sacche e su serbatoio. Verranno così gettate le basi per un'analisi dettagliata sui vantaggi dei sistemi rotanti rispetto a quelli basculanti.

Per approfondire l'argomento

Se vuoi scoprire come il controllo del processo di trasferimento dei tappi possa eliminare i rischi di contaminazione e garantire la conformità all'Annex 1, Fedegari può aiutarti a identificare la migliore architettura di trasferimento per la tua linea di riempimento.

ARTICOLI CORRELATI