Skip to content
fedegari_group_navigating-the-final-sterile-interface
Fedegari2 min read

最終無菌インターフェースの課題を克服する:無菌性保証におけるゴム栓移送プロセスの戦略的意義

Immagine_Stopper_ABM3.0_1300x148_Fedegari_2026_v2.0

無菌医薬品製造(アセプティック製造)において、最も優先されるべきは無菌プロセスの維持です。無菌性の連続性(コンティニュイティ)を担保するにはプロセス全体を通じてそれを保護する必要がありますが、その際「脆弱性は接続部 にあるのではなく、そこを通過するもの にある」という認識が不可欠です。

ゴム栓がRTP(ラピッド・トランスファー・ポート)を通過してアイソレータ内へと導入される瞬間、無菌プロセスは「不可逆的な境界点(ノン・リカバラブル・バウンダリー)」に達します。仮にたった1つのゴム栓であっても適切に滅菌されていなければ、バッチ全体が汚染リスクに晒されることになります。これこそが、アイソレータ直前に位置する「最終無菌インターフェース」です。

改訂版Annex 1のもとでは、このRTPインターフェースに至る前段階の「システム設計(アーキテクチャ)の選定」が極めて重要な変数となります。最も重要視されるべきは、プロセス全体の中でリスクがどのように分散されているか、どの工程に脆弱性が蓄積するか、そして無菌性の連続性がどのように維持されるかを見極めることです。
Immagine_Stopper-Tappi_DEM2_600x600_ABM3.0_Fedegari_2026_v1.0

ゴム栓の移送が戦略的課題となった理由

ゴム栓の移送は、従来、資材(コンポーネント)の準備と充填工程の間に挟まる「単なる現場の運用作業(オペレーション段階)」として扱われがちでした。

しかし現在、Annex 1によって汚染管理戦略(CCS)および無菌移送に対する要求基準が明確化され、ゴム栓の移送は無菌プロセスにおける「クリティカル・コントロール・ポイント(重要管理点)」として扱うことが義務付けられています。実際には、アイソレータ前段階におけるゴム栓の取り扱い・管理方法として、主に2つの構造的アプローチが主流となっています
    • スリーブレス・ベータバッグ(BetaBag)で供給される、ガンマ線滅菌済みRTU(Ready-to-Use)ゴム栓の採用
    • I自社内(インハウス)での滅菌後、加圧無菌タンク/キャニスターを用いて移送する方式

いずれの手法も規制に適合(コンプライアント)しており、バリデーション可能です。両者の違いは「インターフェース(接続境界)を跨ぐ際に脆弱性がどのように現れるか」にあります。そのため、生産スケール、リスクの発生頻度、そしてライフサイクル・ガバナンスを総合的に勘案した上で、どちらのアプローチを採用すべきかという構造的な意思決定が求められます。

バッグ方式か、タンク方式か:異なる2つのプロセスロジック

無菌性の担保は「責任の所在」に関わる本質的な問題です。この最終無菌インターフェースにおいて無菌性が維持されなければ、アセプティック(無菌製造)プロセス全体がリスクに晒されることになります。したがって、滅菌工程を外注(アウトソーシング)するか、自社内で内製化(インターナライズ)するかという選択は、製薬企業にとって極めて重大な戦略的意思決定となります。

RTU(Ready-to-Use)方式は、サプライチェーンの上流側(資材メーカー側)で無菌性を確立します。製薬工場側はあらかじめ担保された無菌性を受け取り、それを維持・保護することのみを担います。しかし、一般的なバッグには通常1,000個前後のゴム栓しか収納できないため、生産量が増大するにつれて手動による人的介入回数が乗数的に増加し、このアプローチは構造的な脆弱性を抱えることになります。バッグの接続回数が1回増えるごとに、新たな無菌インターフェースが生じ、バリア機能が損なわれるリスクの機会がそれだけ増大するためです。

生産規模の拡大に伴い、このように「分散された脆弱性(リスク機会の多発)」は経済性(コスト)の問題と直結します。年間生産量が概ね500万ユニットを超える場合、RTUバッグから「タンク方式による移送を組み合わせた自社内滅菌」へと切り替えることで、一般的に約1年という短期間での投資回収(ROI)が実現します。したがって、この選択は戦略的な意味合いを持つことになります。すなわち、インターフェース接続の反復を最小限に抑え、滅菌プロセスのガバナンス(管理・検証責任)を自社内に統合することです。

これは単なる技術的な好みの問題ではなく、合理的な「意思決定の判断基準(デシジョン・レンズ)」なのです


これに応える形で、製薬業界は「タンク方式のアーキテクチャ」へと収斂してきました。ゴム栓(クロージャー)は自社現場で滅菌・乾燥され、陽圧(過圧)に保たれた無菌容器(プレッシャライズド・ベッセル)内で維持された状態で、アイソレータへと直接接続されます。RTPとのドッキング・結合に至るまで、この過圧状態が「無菌性が維持されていることの継続的な物理的根拠(エビデンス)」を提供します。このモデルは、度重なるバッグ接続によってリスクを分散させるのではなく、厳密に制御された「単一の移送イベント」へと脆弱性を集約させます。1回のインターフェース接続によって数万個規模のゴム栓を一括供給できるため、オペレーションに伴う汚染暴露リスクを劇的に低減することが可能です。
タンク方式のセグメントは、歴史的には単一の確立されたリファレンス(特定ベンダーの標準技術)によって主導されてきましたが、現在では、単なる搬送工学(マテリアルハンドリング)からではなく、より深い滅菌工学的知見から導き出された「もう一つの新たなアーキテクチャ」が存在しています。その決定的な違いは上流プロセスにあります。すなわち、移送が実際に行われる前の段階において、プロセスの物理的原理がどのように支配・制御されているかという点に他なりません。

ゴム栓処理における物理的課題

効果的な湿熱・高圧蒸気滅菌を達成するには、被滅菌物(ロード)全体にわたって厳密に制御された物理的条件が不可欠です。これには、蒸気との均一な接触、制御されたドレン(凝縮水)の排出、均一な乾燥、そして各工程間(フェーズ移行)のシームレスな遷移などが含まれます。しかし、ゴム栓にはこれらの条件下において特有の物理的制約が存在します。自重によって圧密(沈降圧縮)されやすく、高温下でゴム同士が融着・固着(カップリング)するリスクがあり、接触摩擦によって不溶性微粒子を発生させ、さらには部材同士の接触面に凝縮水をトラップ(滞留)させやすいという点です。

したがって、ゴム栓処理は単なる機械工学的な搬送の問題として片付けることはできません。その本質的な違いは上流プロセスにあります。すなわち、移送が実際に行われる前の段階において、滅菌工学の物理原則に基づいてプロセスがどのように定義・制御されているかという点に他なりません。現在では、単なる搬送工学からではなく、滅菌プロセスに対する深い専門的知見から導き出された新たなアーキテクチャが確立されています。

ウェビナー録画配信のご案内

「ゴム栓処理:プロセス設計によって担保するクロージャーの安全性」

2026年4月29日 — オンライン

カルロ・カッテナーティ(Carlo Cattenati)– Fedegari プロダクトマネージャー

ウェビナー録画をご覧いただくことで、バッグ方式とタンク方式のゴム栓処理システムにおいてリスクプロファイルがどのように大きく変化するのか、そしてAnnex 1への対応においてなぜこの選定が戦略的判断となるのかについて理解を深めていただけます。
carlo-cattenati-2

チルト(揺動)方式 vs 回転方式:被滅菌物の挙動が滅菌プロセスを変える理由

滅菌サイクルをプロセスの基本原理から分析すると、さらにもう一段階の複雑性が浮き彫りになります。それは、「処理中に被滅菌物(ロード)がどのように挙動するか」という点です。ここで極めて重要になるのが、チルト(揺動)方式タンクと回転方式タンクの比較です。
被滅菌物の動き(動作機構)は、単なる機械的フィーチャーにとどまらず、プロセス全体が支配・制御すべき物理的条件そのものを決定づけます。   


Tilting_ABM3.0_Fedegari_2026-1-1

従来のチルト方式のアーキテクチャでは、充填ラインへの接続に用いるのと同一の容器(移送キャニスター)内にゴム栓(クロージャー)を装填します。この容器内部で、±120°の揺動(オシレーション)運動を加えながら、昇温加熱、滅菌、乾燥が行われます。

しかしこの運動パターンでは、ゴム栓が一体の塊(ブロック)としてまとまって動くことを余儀なくされ、自重によって被滅菌物が圧縮(圧密)されてしまいます。また、ドレン(凝縮水)の排出も主に底部方向に限定されます。最終的に、移送容器自体の制約が滅菌プロセスの物理的限界を決定づけてしまうことになります。

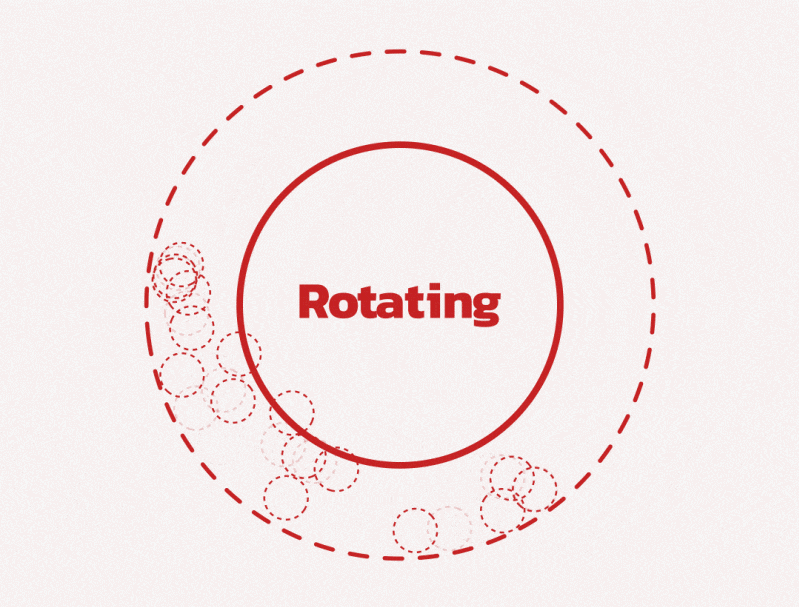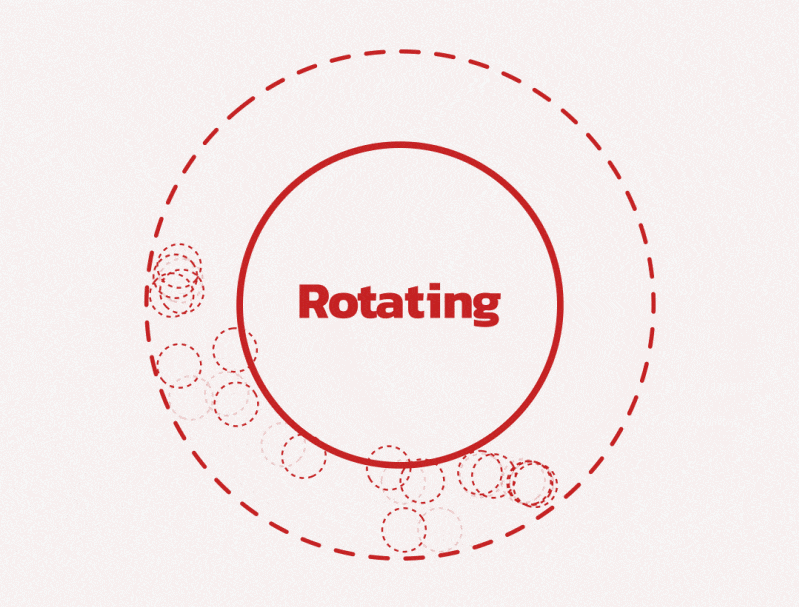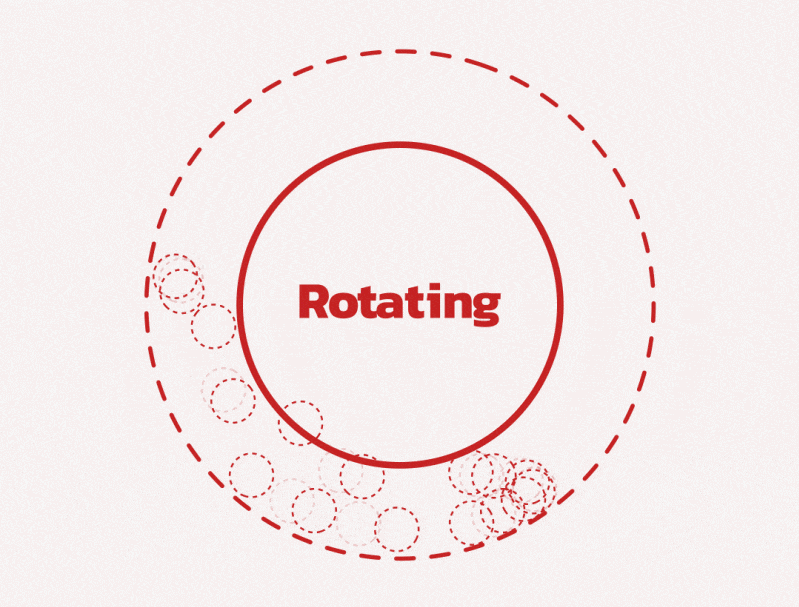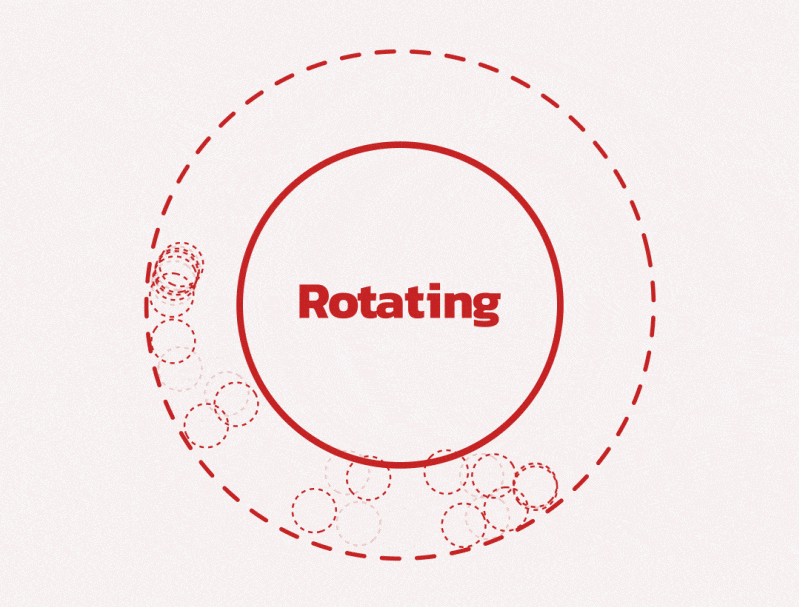
チルト方式に代わる当社のソリューションが、「回転ドラム方式」です。ゴム栓は専用オートクレーブチャンバー内部に配置された多孔式(パンチング)ドラムへと投入され、完全に制御された環境下で洗浄、滅菌、乾燥、冷却が一貫して行われます。被滅菌物は圧縮された塊として無理に動かされるのではなく、常に滑らかに転動(タンブリング)します。部材の向きや姿勢が連続的に変化することで凝縮水の排出が大幅に促進され、サイクル完了後はドラムを逆回転させることで、移送専用の独立した別体タンクへと滅菌済みゴム栓が穏やかに排出(アンローディング)されます。

被滅菌物自体の挙動が蒸気の接触、凝縮水、そして微粒子発生に影響を与える場合、その複雑さはシステム設計(アーキテクチャ)レベルの課題となります。フェデガーリのアーキテクチャにおいて、システム設計は単なる搬送工学(マテリアルハンドリング)からではなく、滅菌原理に対する深い理解と洞察から導き出されています。
Rotation_ABM3.0_Fedegari_2026

完全に統御されたプロセスがもたらす有益な成果

システムの基本設計(アーキテクチャ)が滅菌の物理原理と合致したとき、実生産における数々のメリットは、プロセス設計の必然的な帰結(構造的成果)として現れます。これは、具体的に2つの決定的な優位性をもたらします。

•  滅菌前工程(上流プロセス)の制御: 滅菌処理単体では、過剰な不溶性微粒子やエンドトキシン負荷(パイロジェン)を低減・除去することはできません。滅菌が果たす役割は、規定された微生物群の不活化のみに限定されます。追加の個別機器を介することなく、滅菌前の完全な洗浄工程を同一のシステムソリューション(単一装置内)に統合することで、同一の設計思想のもとで汚染源に直接対処することが可能となり、プロセスの完全な連続性と非分断性が担保されます。

•  熱力学的効率: 緻密に設計されたプロセスが創出する最適化環境は、サイクル間のばらつき(変動性)を本質的に低減します。その結果、従来のタンク方式システムと比較して、ユーティリティ消費量を約30%削減することが可能です。エネルギー効率の向上そのものが第一の主目的ではないとしても、滅菌の物理原理を正しく統御・管理することによってもたらされる必然的な成果といえます。

移送手段の選択から、プロセスへの責任へ

今日のゴム栓移送には、単なる形式的なコンプライアンス(規制遵守)以上のものが求められます。それは、プロセスに対する責任、ライフサイクル全体の完全性、そして最終的には、無菌プロセスが本来保護すべき対象である「患者の安全性」と「人々の健康・福祉」を守るための確固たる意思決定です。

滅菌の基本原理に基づいてシステムアーキテクチャが構築されている場合、移送はもはや切り離された別工程ではなく、無菌プロセスにおける「厳密に制御された連続工程」へと昇華します。最終無菌インターフェースにおいて、このアプローチの違いこそが構造的リスクの大小を決定づけ、ひいては注射剤(注射用医薬品)の絶対的な完全性を担保するのです。


Q&A


「ストッパー処理」とは何ですか? ストッパー処理とは、無菌状態を維持したまま、ストッパーを準備、滅菌、乾燥、冷却し、アイソレーター内に移送する一連の工程のことです。
無菌製造において、ストッパーの移送がなぜ重要なのでしょうか? それは、アイソレーターの手前にある最後の無菌インターフェースだからです。その段階での無菌性の喪失は、下流工程では回復できません。
なぜ、付録1はストッパー処理において重要なのでしょうか? 無菌性は、単一の工程としてではなく、プロセス全体として管理される必要があるからです。ストッパーの処理は、もはや単に滅菌を達成することにとどまりません。洗浄、滅菌、乾燥、および取り扱いが一貫して管理され、閉鎖部の品質が管理され、再現性があり、無菌加工と適合していることを保証しなければなりません。
バッグ式システムとタンク式システムの違いは何ですか? バッグ式システムは滅菌状態を受け取り、繰り返しの移送や接続を通じてその状態を維持しなければなりません。一方、タンク式システムは処理プロセス全体を管理し、より連続的な構造を通じて滅菌状態を維持します。
なぜ、傾きと回転の比較が重要なのでしょうか? 荷重の動き方は、圧縮、摩擦、粒子、凝縮水、および熱伝達に影響を与えるからです。したがって、これは単なる機械的な問題ではなく、プロセス上の問題でもあります。
このウェビナーではどのような内容を取り上げるのでしょうか? 本ウェビナーでは、プロセス設計を通じたストッパー処理について検討し、特に附属書1およびバッグ式システムとタンク式システムの比較に焦点を当て、ティルティング方式と回転方式に関するより深い議論の基礎を築きます。

会話を続ける

ストッパー移送工程を適切に管理することで、汚染リスクを排除し、附属書1への準拠を確保する方法について検討したい場合は、フェデガリがお客様の充填ラインに最適な移送システムを特定するお手伝いをいたします。

関連記事