Skip to content
fedegari_group_beyond-eto-sterilizing-complex-medical-devices-in-industrial-applications
Fedegari5 min read

Jenseits von EtO: Sterilisation komplexer Medizinprodukte in industriellen Anwendungen

Immagine-Articolo-1_ETO_ABM3.0_Fedegari_2026_v3.0


Die nächste Phase des EtO-Ersatzes wird nicht allein durch die Technologieauswahl gewonnen. Sie wird von denjenigen gewonnen werden, die in der Lage sind, komplexe Sterilisationsprozesse zu industrialisieren. In einem früheren Artikel, „Die Zukunft der Sterilisation neu gestalten“, haben wir den schrittweisen Übergang von der Ethylenoxid-Sterilisation (EtO) zu alternativen Sterilisationstechnologien untersucht – mit besonderem Augenmerk auf den Vormarsch von verdampftem Wasserstoffperoxid als tragfähigen Weg für die Sterilisation von Medizinprodukten.

In jener Diskussion ging es um den Übergang. Bei dieser hier geht es um Komplexität: den Faktor, der darüber entscheidet, ob sich diese Sterilisationsmodalität in einen validierten industriellen Prozess überführen lässt.

Denn die Herausforderung besteht längst nicht mehr nur darin, eine Alternative zu EtO zu finden. Sie besteht darin zu verstehen, wie sich Sterilisationsprozesse verhalten, wenn sie mit empfindlichen Materialien, komplexen Geometrien, Mehrschichtverpackungen und Konfigurationen interagieren, die sich nicht auf einen Standardzustand reduzieren lassen.

Der Schritt über EtO hinaus verlagert den Fokus von der Technologieauswahl auf die Prozesssteuerung . Die Herausforderung liegt nicht in der Auswahl eines Sterilisationsmittels, sondern in der Beherrschung der Art und Weise, wie sich dieses Sterilisationsmittel bei komplexen Medizinprodukten verhält.

Immagine-Articolo-6_ETO_ABM3.0_Fedegari_2026_v3.0

Komplexität ist keine Ausnahme. Sie ist der Ausgangspunkt.

Bei der Sterilisation von Medizinprodukten beginnt Komplexität dort, wo Sterilisationsprozesse mit realen Produktkonfigurationen interagieren müssen.

• Mehrschichtverpackungen können die Diffusion des Sterilisationsmittels einschränken und Gradienten erzeugen, die sowohl die Penetration als auch die Entfernung von Rückständen beeinträchtigen.

• Lange Lumina und nicht entlüftete Geometrien bringen Einschränkungen mit sich, die die Verteilung des Sterilisationsmittels von der Prozessdynamik und nicht nur von der Zugänglichkeit abhängig machen.

• Baugruppen aus unterschiedlichen Materialien können unterschiedlich auf dieselben Prozessbedingungen reagieren, was sowohl die Sterilisationswirksamkeit als auch die Produktintegrität beeinflusst.

Aus diesem Grund kann die Sterilisationsleistung nicht als bloße Eigenschaft des Sterilisationsmittels allein betrachtet werden. Sie wird dadurch bestimmt, wie der Prozess unter spezifischen Anwendungsbedingungen entwickelt, getestet und gesteuert wird. Von Spritzen bis hin zu Oxygenatoren, von Mehrschichtverpackungen bis zu Systemen mit langen Lumina – die Herausforderungen bei der Sterilisation sind unterschiedlich.
Doch der Prozess muss stets beherrscht werden.


From discovery to industrial impact

Manual ATMP manufacturing can be controlled at limited scale. But as demand grows, its fragility becomes structural.

It begins with operator-dependent steps and repeated transfers, where consistency relies on human execution across a process that must remain tightly controlled.
Discover-blog
Discover

Understanding how materials, geometries and packaging configurations affect sterilization feasibility.
Learn-blog
Learn

Experimentally evaluating sterilant diffusion, residual behaviour and worst-case conditions to understand how the process behaves under real constraints.
Innovate-blog
Innovate

Developing tailored process parameters and cycle configurations based on the interaction between sterilant, device and packaging.
Impact-blog
Impact

Achieving validated sterilization processes transferred to industrial conditions, ensuring:

  • sterility assurance level up to 10⁻⁶ / 12 log reduction;
  • controlled residual levels;
  • reduced cycle times;
  • elimination of post-process storage, where applicable according to the process configuration.

Wo Technologiezentren die Prozessentwicklung in die industrielle Umsetzung überführen

Die Fedegari Technology Center sind nicht nur reine Testumgebungen, sondern das Bindeglied zwischen wissenschaftlicher Entwicklung und industrieller Ausführung: Sie sind der Ort, an dem Prozessannahmen auf die Probe gestellt, messbare Nachweise erbracht und Sterilisationszyklen vor dem Einsatz in der Produktion entwickelt werden.

In diesen Umgebungen lässt sich die Prozesskomplexität reproduzieren, beobachten und messen. Es können Worst-Case-Konfigurationen evaluiert werden, um genau zu verstehen, wie sich die Verteilung des Sterilisationsmittels, Materialwechselwirkungen und das Rückstandsverhalten auf die Prozessleistung auswirken.
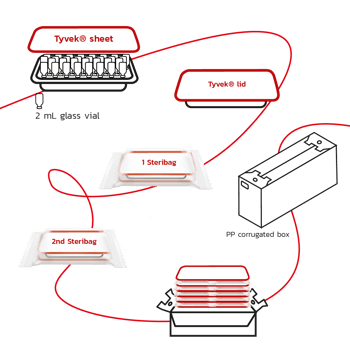


Immagine-Articolo-5_ETO_ABM3.0_Fedegari_2026_v1.0


Dies ist von entscheidender Bedeutung, da die Umstellung weg von EtO nicht durch den einfachen Austausch einer Methode durch eine andere gelöst werden kann. Sie erfordert einen strukturierten Entwicklungspfad, der Unsicherheiten vor der industriellen Umsetzung minimiert.

Die Fedegari Tech Center sind der Ort, an dem:

• die Machbarkeit vor der Produktion untersucht wird;
• das Prozessverhalten unter realen Rahmenbedingungen getestet wird;
• Zyklusparameter spezifisch auf die jeweilige Anwendung abgestimmt entwickelt werden;
• das Rückstandsverhalten evaluiert wird;
• die Prozessbeherrschung nachgewiesen und nicht bloß vorausgesetzt wird;
• experimentelle Nachweise in eine validierte industrielle Ausführung überführt werden.


In diesem Sinne wird im Tech Center die Prozessentwicklung zur industriellen Umsetzung. Ohne diesen Schritt bleibt die Prozessleistung im industriellen Maßstab lediglich eine Annahme.

Prozessbedingungen in industriellen Anwendungen

Die folgenden Anwendungen sind keine reinen Produktbeispiele. Sie stehen stellvertretend für Sterilisationsprozessbedingungen über unterschiedliche Komplexitätsgrade, Produkt- und Geräteklassen, Materialien sowie Verpackungskonfigurationen hinweg.

Jede Konfiguration spiegelt eine spezifische Wechselwirkung zwischen Sterilisationsmittel, Materialien und Geometrie wider und erfordert daher speziell abgestimmte Prozessbedingungen.

Anwendung Klasse / Beschreibung Materialien
Leerspritze MP, Klasse IIa PP, LDPE, PI, Medizinisches Papier, PA/PE-Folie
Vitrektomie-System MP, Klasse III PC, Tyvek®, PP
Nahtmaterial-Set MP, Klasse IIb PA, Tyvek®, PET
Fertigspritze mit Ophthalmikum Kombinationsprodukt Glas, PI, Tyvek®
RTU-Fläschchen Primärbehälter – MP Klasse IIa Glas, Tyvek®/LDPE
Herzschrittmacher MP, Klasse III Verschiedene Materialien
Filter Einwegtechnologie (Single-Use) PES, PSU, PP, PU, PC
Hämodialyse-Schlauchset MP, Klasse IIb PVC, PP, Medizinisches Papier/LDPE
Oxygenator MP, Klasse III PU, PET, PVC, PC, Tyvek®/LDPE


Diese Anwendungen umfassen verschiedene Medizinprodukteklassen, Materialien und Verpackungsbedingungen – von Leerspritzen und Vitrektomiesystemen bis hin zu Hämodialyse-Schlauchsets und Oxygenatoren.

Webinar-Aufzeichnung ansehen

“Beyond Eto: mastering sterilization complexity in real medical device applications”

Mit Claudio Maestri (Product Manager, Fedegari) und Lucia Maita (Expertin für Training & Prozessentwicklung, Fedegari)

Die Branche vollzieht den Ausstieg aus Ethylenoxid. Doch wie lassen sich sicherere Alternativen in der Praxis bei realen Medizinprodukten tatsächlich erfolgreich umsetzen?

Sehen Sie sich die Webinar-Aufzeichnung an und erfahren Sie, wie ein prozessorientierter Ansatz der Schlüssel ist, um den Übergang zu sichereren Verfahren für Ihre Medizinprodukte gezielt zu gestalten.
relatori-fdg-2

Hinter jeder Anwendung verbirgt sich eine spezifische Herausforderung bei der Sterilisation.

Die Fallstudie zur Sterilisation von Kombinationsprodukten zeigt, wie der Einsatz von vH₂O₂ bei Glas-Fertigspritzen untersucht wurde, die ein ophthalmisches Arzneimittel enthalten und in einer Tyvek®/Kunststoff-Blisterverpackung eingeschlossen sind.

Die Untersuchung konzentrierte sich auf:

• die Materialverträglichkeit;
• die Penetrationsfähigkeit durch die Sekundärverpackung;
• die Wirksamkeit des Sterilisationsprozesses;
• H₂O₂-Rückstände im Produkt und in der Sekundärverpackung.

Das Produkt definiert die Herausforderung. Der Prozess liefert die Antwort.

Laden Sie die vollständigen Fallstudien herunter und erfahren Sie, wie diesen Herausforderungen durch eine kontrollierte Prozessentwicklung begegnet wird.

Wenn der Prozess beherrscht wird, wird die industrielle Ausführung reproduzierbar

Die in diesem Artikel vorgestellten Anwendungen zeigen, wie die Komplexität die Art und Weise verändert, wie Sterilisationsprozesse entwickelt, verifiziert und in die Produktion überführt werden müssen.

Nur unter diesen Voraussetzungen wird die Fähigkeit, Sterilisationsprozesse experimentell zu entwickeln und zu industrialisieren, zum entscheidenden Faktor für eine zuverlässige und reproduzierbare Prozessleistung.


Setzen Sie die Diskussion fort

Wenn Sie erfahren möchten, wie die Abkehr von EtO die Aufbereitung Ihrer Medizinprodukte optimieren und die betriebliche Effizienz steigern kann, hilft Ihnen Fedegari gerne dabei, die ideale Sterilisationslösung für Ihre Anwendung zu finden.

VERWANDTE ARTIKEL