
La prochaine phase du remplacement de l'EtO ne se jouera pas uniquement sur la sélection d'une technologie. Elle sera remportée par ceux qui seront capables d'industrialiser des procédés de stérilisation complexes. Dans un précédent article, « Redéfinir l'avenir de la stérilisation », nous avons exploré le passage progressif de la stérilisation à l'oxyde d'éthylène (EtO) vers des technologies alternatives, en mettant l'accent sur l'essor du peroxyde d'hydrogène vaporisé comme une voie crédible pour la stérilisation des dispositifs médicaux.
Cette première réflexion portait sur la transition. La présente étude s'intéresse à la complexité : ce facteur déterminant qui permet d'évaluer si cette modalité de stérilisation peut être transposée en un procédé industriel validé.
En effet, le défi ne consiste plus seulement à identifier une alternative à l'EtO. Il s'agit désormais de comprendre comment les procédés de stérilisation se comportent lorsqu'ils interagissent avec des matériaux sensibles, des géométries intriquées, des emballages multicouches et des configurations non réductibles à des conditions standards.
Dépasser l'EtO déplace le centre d'attention du choix de la technologie vers la gouvernance du procédé. Le véritable enjeu n'est pas de sélectionner un agent stérilisant, mais de maîtriser la manière dont il se comporte au contact de dispositifs complexes.

De la découverte à l'impact industriel
La production manuelle de MTI (médicaments de thérapie innovante) reste maîtrisable à échelle réduite. Mais à mesure que la demande croît, sa fragilité devient structurelle.
Elle se caractérise d'abord par des étapes fortement dépendantes de l'opérateur et des transferts répétés, où la constance du procédé repose sur l'exécution humaine au cœur d'un processus qui exige pourtant un contrôle strict.
Comprendre comment les matériaux, les géométries et les configurations d'emballage influent sur la faisabilité de la stérilisation.
Évaluer expérimentalement la diffusion de l'agent stérilisant, le comportement des résidus et les conditions pires cas (worst-case) afin de comprendre le comportement du procédé face aux contraintes réelles.
Développer des paramètres de procédé sur mesure et des configurations de cycle adaptées en fonction de l'interaction entre l'agent stérilisant, le dispositif et l'emballage.
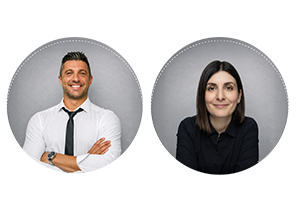
Mise en œuvre de procédés de stérilisation validés et transférés à l'échelle industrielle, assurant :
-
Un niveau d'assurance de stérilité jusqu'à 10⁻⁶ (réduction de 12 log) ;
-
Une maîtrise rigoureuse des niveaux de résidus ;
-
Une réduction significative des temps de cycle ;
-
L'élimination des phases de stockage post-traitement, selon la configuration retenue.
Là où les Centres de Technologie transforment le développement de procédés en déploiement industriel
Les Centres de Technologie Fedegari ne sont pas de simples environnements d'essai : ils constituent la passerelle entre le développement scientifique et l'exécution industrielle. C'est le lieu où les hypothèses de procédé sont mises à l'épreuve, où les preuves mesurables sont générées et où les cycles de stérilisation sont mis au point avant le passage en production.
Au sein de ces environnements, la complexité du procédé peut être reproduite, observée et mesurée. Les configurations worst-case y sont évaluées pour comprendre l'impact de la distribution de l'agent stérilisant, des interactions matérielles et du comportement des résidus sur la performance globale.
Avec Claudio Maestri, Chef de produit chez Fedegari, et Lucia Maita, Experte en formation et développement de procédés chez Fedegari
L'industrie s'affranchit progressivement de l'oxyde d'éthylène. Mais comment garantir que des alternatives plus sûres soient réellement efficaces lorsqu'elles sont confrontées aux contraintes concrètes des dispositifs médicaux ?
Visionnez le replay du webinar pour découvrir en quoi une approche axée sur le procédé constitue la clé pour concevoir la transition vers des procédés plus sûrs pour vos dispositifs médicaux.
Lorsque le procédé est maîtrisé, l'exécution industrielle devient reproductible
Les applications présentées tout au long de cet article montrent à quel point la complexité modifie la manière dont les procédés de stérilisation doivent être développés, vérifiés et transférés en production.
C'est seulement dans ces conditions que la capacité à développer expérimentalement et à industrialiser les procédés de stérilisation devient le facteur déterminant pour garantir des performances fiables et reproductibles.