
La prossima fase nella sostituzione dell'EtO non si giocherà solo sulla scelta della tecnologia: sarà vinta da chi è in grado di industrializzare processi di sterilizzazione complessi. In un articolo precedente, “Reshaping the future of sterilization” (Rimodellare il futuro della sterilizzazione), abbiamo esplorato il progressivo passaggio dalla sterilizzazione a ossido di etilene (EtO) verso tecnologie alternative, focalizzandoci in particolare sull'affermazione del perossido di idrogeno vaporizzato come soluzione concreta per la sterilizzazione dei dispositivi medici.
In quell'occasione l'attenzione era centrata sulla transizione. Questo articolo esamina invece la complessità: il fattore determinante che stabilisce se questa modalità di sterilizzazione possa tradursi in un processo industriale convalidato.
La sfida, infatti, non consiste più soltanto nell'individuare un'alternativa all'EtO, ma nel comprendere come si comportano i processi di sterilizzazione quando interagiscono con materiali sensibili, geometrie articolate, confezionamenti multistrato e configurazioni che non possono essere ricondotte a condizioni standard.
Andare oltre l'EtO sposta l'asse dalla semplice selezione tecnologica al governo del processo. La vera sfida non è scegliere un agente sterilizzante, ma governare il modo in cui tale agente si comporta all'interno di dispositivi complessi.

Dalla scoperta all’impatto industriale
La produzione manuale di ATMP può essere controllata su scala limitata. Ma con l’aumentare della domanda, la sua fragilità diventa strutturale.
Il problema nasce da fasi che dipendono dall’operatore e da ripetuti trasferimenti, in cui l’uniformità dipende dall’intervento umano in un processo che deve rimanere strettamente controllato.
Comprendere come materiali, geometrie e configurazioni di confezionamento incidono sulla fattibilità della sterilizzazione.
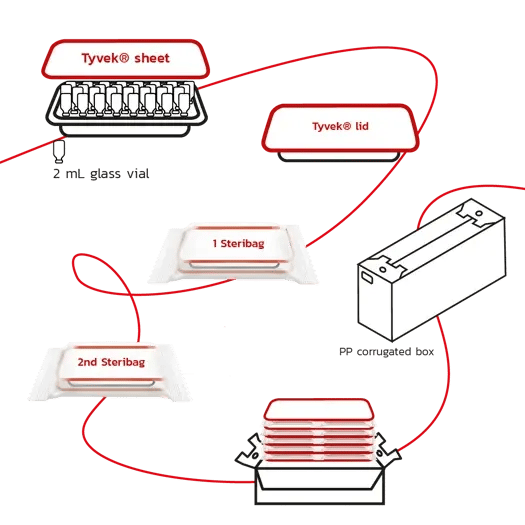
Valutare sperimentalmente la diffusione dell'agente sterilizzante, il comportamento dei residui e le condizioni di worst-case, al fine di comprendere come il processo si comporta in presenza di vincoli reali.
Sviluppare parametri di processo e configurazioni di ciclo su misura, basati sull'interazione tra agente sterilizzante, dispositivo e confezionamento.
Ottenere processi di sterilizzazione convalidati e trasferiti in condizioni industriali, garantendo:
-
un livello di garanzia della sterilità fino 10⁻⁶ / 12 riduzione di log;
-
livelli di residui controllati;
-
tempi di ciclo ridotti;
-
l'eliminazione dello stoccaggio post-processo, ove applicabile in base alla configurazione del processo.
Dove i Technology Center trasformano lo sviluppo di processo in implementazione industriale
I Technology Center Fedegari non sono semplici ambienti di prova, ma rappresentano il ponte tra lo sviluppo scientifico e l'esecuzione industriale: il punto in cui le ipotesi di processo vengono messe alla prova, si generano evidenze misurabili e si sviluppano i cicli di sterilizzazione prima di giungere alla produzione.
All'interno di questi ambienti, la complessità del processo può essere riprodotta, osservata e misurata. Le configurazioni di worst-case possono essere valutate per comprendere in che modo la distribuzione dell'agente sterilizzante, l'interazione con i materiali e il comportamento dei residui incidano sulle prestazioni.
Con Claudio Maestri, Product Manager di Fedegari, e Lucia Maita, esperta di formazione e sviluppo processi presso Fedegari.
Il settore sta gradualmente superando l'impiego dell'ossido di etilene. Ma come garantire che le alternative più sicure funzionino concretamente quando applicate ai dispositivi medici reali?
Guarda la registrazione del webinar per scoprire come un approccio basato sul governo del processo (process-driven approach) rappresenti la chiave per ingegnerizzare la transizione verso processi più sicuri per i tuoi dispositivi medici.
Quando il processo è ben definito, l’esecuzione industriale diventa riproducibile
Le applicazioni illustrate nel presente articolo mostrano come la complessità modifichi il modo in cui i processi di sterilizzazione devono essere sviluppati, verificati e trasferiti alla produzione.
Solo in queste condizioni, la capacità di sviluppare sperimentalmente e industrializzare i processi di sterilizzazione diventa il fattore determinante per ottenere prestazioni affidabili e riproducibili.